Как выбрать механические захваты для производства?

Выбор механического захвата начинается не с каталога, а с детали. Важны ее масса, форма, материал и поверхность: гладкий корпус может выскользнуть, а тонкая кромка — деформироваться. Учитывайте также цикл, точность передачи и доступное усилие привода. Ошибка здесь часто обнаруживается не сразу. Иногда — после тысяч повторов.

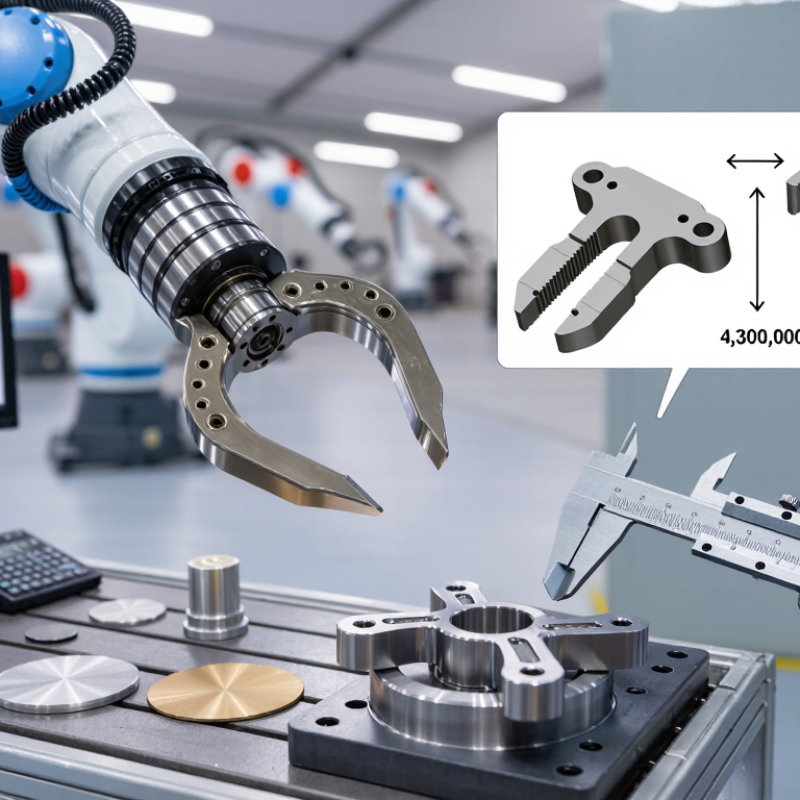
По данным Всемирной федерации робототехники (IFR), в 2023 году на предприятиях установлено 541 302 промышленных робота. Президент IFR Марина Билл отметила: «Мировой парк законодательных промышленных роботов достиг нового рекорда — около 4,3 млн единиц». Эта статистика характеризует роботизацию, а не рыночные захваты. Но она показывает масштабы задачи, где надёжный контакт с критичным предметом.

Механические захваты подбирают соответствующий сценарий: параллельный или угловой ход, губок, ход пальцами, условия окружающей среды и ресурс. Проверьте захват на достоверных деталях и на крайних положениях. Измерьте проскальзывание и повторяемость, а не только паспортное усилие. Такой тест не заменяет расчёт. Он помогает открыть то, что спецификация не показывает.
Как выбрать механические захваты для производства?

Классификация механических захватов: параллельные, угловые и трехкулачковые.

При выборе механического захвата важно смотреть не только на усилителе. Форма детали, ее масса и доступное пространство вокруг нее не менее значимы. Параллельные захваты создают прямое отношение друг к другу. Они подходят для цилиндров, корпусов и плоских заготовок с ровными окнами. Проверьте ход губок: если деталь больше телефона, механизм не компенсирует ошибку настройки. Даже небольшое перемещение может ухудшить повторяемость.

Угловые захваты открывают губки поворота, поэтому их часто удобно использовать там, где мало места для линейного движения. Но при повороте угла меняется и траектория контакта. Это важно, если рядом стоят стенка оснастки или другая деталь. Для тонких заготовок стоит оценить площадь губок и давление. Следы на поверхности иногда происходят неожиданно.

Трёхкулачковые модели захватывают деталь с трёх сторон и помогают центрировать круглые элементы. Они практичны при подаче валов, втулок и небольших трубок. Из-за некруглой или хрупкой конструкции такой захват может оказаться неудачным. Универсального типа нет. Перед запуском полезно проверить кадры в первом цикле: измерить расстояние, оценить проскальзывание и просмотреть, сохранить контакт после нескольких повторений. Расчёт внимания важен, но иногда именно тест выявляет недочёт геометрической губок.
Расчет усилия по удержанию: коэффициент запаса обычно принимается от 2.

При выборе механического захвата важно проверять не только массу деталей, но и состояние содержимого. Для первоначальной оценки усилия обычно рассчитывают коэффициент запаса от 2. Например, если деталь весит 10 кг, захват должен обеспечивать удержание с учетом нагрузки, что соответствует примерно 20 кг. Это ориентир, не универсальное значение.

На примере показано ускорение роботы, положение центра тяжести и состояние поверхности. Гладкая или маслянистая заготовка может выскользнуть даже при наличии достаточного количества бумажных средств. Для вертикального перемещения риск выше, чем при спокойном горизонтальном захвате. Проверьте расчет на основе представленных данных: измерьте усилие, оцените последствия контакта и повторите испытания при рабочих скоростях. Тот запас 2 оказывается установленным. Увеличьте усилие, чтобы деформировать тонкую стенку или оставить вмятины. Расчет стоит пересмотреть, если изменить форму детали, накладки или режим движения. Опытный инженер учитывает эти изменения и фиксирует условия испытаний, а не только паспортную массу.

Выбор привода: рабочее давление пневмосистемы обычно 0,4–0,6 МПа.

При выборе механического захвата оценивайте не только массу деталей, но и условия ее удержания. Для пневматического привода рабочее давление обычно составляет 0,4–0,6 МПа . Это ориентир, не требующий никаких гарантий: ознакомьтесь с документацией по захвату.

Измеряйте давление на входе в привод во время движения, а не только на коробку передач. Длинный шланг, узкий фитинг или загрязнённый фильтр могут вызвать просадку. Манометр рядом с захватом быстро показывает проблему. Особенность при одновременном использовании нескольких устройств.

Усилие зависит от давления, степени губок и точек контакта. Гладкая деталь может выскользнуть даже при нормальных обстоятельствах. Учитывайте ускорение работ, массу деталей и возможное загрязнение поверхности; Запас содержания лучше проверить проверкой качества предмета. Иногда расчёт выглядит убедительно, но короткий тест выявляет слабое место. Не повышайте давление выше допустимого радиального изменения неправильно подобранных губок.

Проверка совместимости с роботом: масса детали, ход губок и время цикла.

При выборе механического захвата проверяйте не только массу детали, но и общий вес на фланце робота. В расчёт включены корпус захвата, пальцы и крепёж. Важен также вылет центра тяжести: длинный захват увеличивает нагрузку на запястье. Например, со стальной заготовкой массы 2 кг может потребоваться более сложная обработка, чем с компактной деталью такой же массы. Учитывайте ускорение и резкое торможение. Паспортная грузоподъёмность сама по себе не гарантирует стабильную работу.

Ход губок должен охватывать разброс размеров детали, аять не только номинальную деталь. Оставьте запас на допуски и небольшое перемещение детали в оснастке. Если губки открываются почти на пределе, загрузка становится чувствительной к перекосу. И здесь легко ошибиться. Проверьте, хватает ли места для пальцев рядом с соседними деталями и стенками камеры. слишком длинные пальцы могут прогибаться под держателем; короткие шорты не всегда способствуют надёжному контакту. Подберите форму контактных поверхностей под материал и геометрию детали.

Время процесса измеряйте вместе с роботом, а не отдельно от него. Замерьте захват, перенос, отпускание и возврат губок в исходное положение. Даже задержка в 0,2 секунды заметна при частых операциях. Сравните расчёт с пробным циклом определения деталей и рабочей скоростью. Повторите проверку после прогрева оборудования: характеристики иногда меняются. Не стоит подгонять цикл до предела, если деталь иногда проскальзывает.

Оценка безопасности захвата и установки соответствует требованиям ISO 12100.

Выбирая механический захват, учитывается не только грузоподъёмность. Согласно ISO 12100 рассматриваются риски для всех систем: захвата, крепления, манипулятора и рабочей зоны. Стандарт определяет метод измерения, а параметры безопасности изделия не подтверждаются автоматически.

продолжить с материалами. Учитывайте ее массу, форму, шероховатость и, возможно, смещение центра тяжести. Проверьте, удерживайте ли губки заготовку прибоя ускорения манипулятора и остановку после с. Особенно важный сценарий потерь в питании: не может произойти неожиданная поломка оператора или оборудования. Это важно. Оцените также точки защемления, доступ к зоне захвата и прочность крепления болтов. В документации стоит зафиксировать расчётные нагрузки и допустимый износ накладок.

Проверку проводят не только по чертежу. Испытайте захват с помощью самой скользкой детали и встроенного производственного цикла. Измерьте зазор, осмотрите крепёж после серии остановок, проверьте работу защитных устройств. Иногда расчёт выглядит убедительно, но реальные детали оказались сильнее, чем ожидалось. Это повод пересмотреть допущения, а не просто увеличить усилие сжатия: увеличение усилия может повредить заготовку и создать новый риск.

Как выбрать механические захваты для производства

При оценке захватного устройства и его установки применяйте иерархию снижения рисков ISO 12100.

На графиках показана рекомендуемая последовательность мер по снижению риска, а не оценка безопасности: сначала снизьте риск за счет изначально безопасной конструкции, затем используйте средства защиты и, наконец, предоставьте информацию для использования. Оцените такие опасности, как раздавливание, падение заготовок и неожиданное перемещение, в процессе эксплуатации и технического обслуживания захвата.

Translate